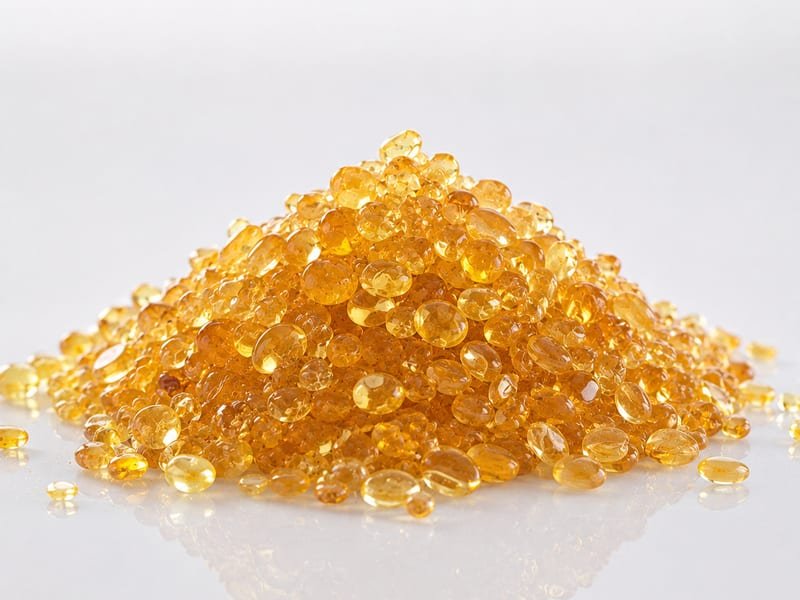
خطوط اللواصق الحرارية (Hot-Melt) مبنية حول نافذة معالجة محددة، ودرجة لين التاكيفاير أحد المعايير التي صُمِّمت هذه النافذة حولها. والمشتري الذي يبحث عن “ثبات درجة لين التاكيفاير” بعد سلسلة من مشاكل درجة حرارة التطبيق يكون عادة قد اكتشف بالفعل أن راتنجًا يجتاز مواصفته الاسمية على الورق يمكن مع ذلك أن يتذبذب بما يكفي بين الدفعات ليغيّر سلوك اللاصق عند رأس الطلاء.
الأسباب الجذرية
درجة اللين في تاكيفايرز الروزين والهيدروكربون دالة للوزن الجزيئي المتوسط وتوزيع الوزن الجزيئي، لا ثابتًا فيزيائيًا محددًا لنوع الراتنج — وتُقاس، لا تُذكَر ببساطة، باستخدام طريقة الحلقة والكرة وفق ASTM E28، طريقة الاختبار القياسية لدرجة لين الراتنجات المشتقة من كيماويات الصنوبر والهيدروكربونات. وبما أن هذه الراتنجات خلطات معقدة لا مركبات مفردة، فهي لا تنصهر بحدة عند درجة حرارة واحدة؛ وقيمة الحلقة والكرة هي درجة الحرارة التي تجعل عندها كرة، مستقرة على قرص راتنج معلَّق في حلقة، الراتنج الملَّين يترهّل مسافة محددة، وهو مؤشر عملي معياري لسلوك تدفق الراتنج الفعلي لا نقطة انصهار حقيقية.
ويعتمد ذلك الوزن الجزيئي المتوسط، وبالتالي درجة اللين، على مدى إحكام التحكم في تفاعل البلمرة أو الأسترة أثناء التصنيع. وتغيّر تقلبات المادة الخام (في تركيب حمض الروزين لإسترات الروزين، أو في تيار مونومر C5/C9 لراتنجات الهيدروكربون) والتفاوت الطبيعي بين الدفعات في العملية كليهما توزيع الوزن الجزيئي الناتج قليلًا، ما يظهر لاحقًا كدرجة لين تقع ضمن نطاق الدرجة الاسمي، لكنها تتحرك داخله — وغالبًا ما تُحدَّد في أدبيات تركيب اللواصق بنطاقات مثل 70-150 درجة مئوية، مع نطاقات أضيق مثل 95-110 درجة مئوية شائعة لراتنجات درجة PSA الحرارية.
ماذا يعني هذا لاختيار المواد الخام
درجة لين تتذبذب حتى ببضع درجات ضمن نطاقها الاسمي تغيّر لزوجة انصهار الراتنج وسلوك تدفقه عند درجة حرارة تطبيق معينة، وهذا سبب أن خطوط الهوت ميلت العاملة قرب حدود عمليتها هي أول من يرى الأثر — كتفاوت وزن الطلاء، أو التخييط، أو الترطيب غير الكامل — حتى عندما تجتاز كل دفعة واردة شهادة تحليلها تقنيًا. وبما أن ASTM E28 اختبار معياري وقابل للتكرار، فهو يمنح المشتري أداة تحقق ملموسة بدلًا من مواصفة قائمة على الثقة: فطلب نتيجة الحلقة والكرة الفعلية لكل دفعة (لا مجرد تأكيد وقوعها “ضمن النطاق”) يتيح لمُصمِّم التركيبة رؤية مقدار الهامش الذي تتركه عملية مورّد معيّن قبل أن يُعيد التحسين بصمت حول راتنج انتقل إلى أحد طرفَي نطاقه المُعلَن.
بالنسبة لمشترٍ يورِّد تاكيفايرز لخط هوت ميلت أو PSA بنافذة تشغيل ضيقة، نقاط التحكم العملية هي: تحديد نطاق درجة اللين بدقة تكفي لمطابقة نافذة العملية الفعلية بدلًا من قبول نطاق درجة اسمي واسع، وطلب بيانات ASTM E28 مع كل شحنة بدلًا من إقرار نجاح/فشل، ومعاملة ثبات درجة اللين — لا رقم الدرجة الاسمي وحده — كمعيار تأهيل مورّد، إذ يمكن لراتنجَين بنفس الدرجة المُعلَنة أن يحملا مقدارًا مختلفًا جوهريًا من التفاوت الفعلي بين الدفعات حسب مدى إحكام التحكم في العملية الأولية.
المصادر: ASTM E28، طرق الاختبار القياسية لدرجة لين الراتنجات المشتقة من كيماويات الصنوبر والهيدروكربونات، بجهاز الحلقة والكرة؛ أدبيات عامة عن تركيب اللواصق الحرارية والحساسة للضغط (SpecialChem، “Selecting Tackifiers for Adhesives and Sealants”) بخصوص نطاقات درجة لين راتنجات التاكيفاير ودورها في المعالجة.